Inspecția în linie este adesea vândută ca o modalitate de a detecta mai rapid defectele. Pe o linie de turnare a fierului de precizie reală, valoarea sa mai mare se schimbă atunci când se iau decizii. Am lucrat cu producția de turnare a fierului la Ningbo Supreme Machinery Co., Ltd din zilele în care fonturile cenușii și fonta ductilă erau inspectate mai ales cu ochi, robinet și șubler. Trecerea la linii automate și inspecție în linie nu a eliminat nevoia de experiență. A mutat această experiență în amonte – în topire, turnare, răcire și chiar prelucrare. Acest articol analizează modul în care inspecția în linie schimbă de fapt controlul calității turnării de precizie a fierului, ce tehnologii dau roade și unde sunt încă insuficiente.
Inspecția în linie nu este doar cu raze X: ce folosim de fapt pe liniile de turnare a fierului
Când clienții aud că folosim inspecția în linie pentru turnarea de precizie a fierului, mulți presupun că vorbim despre fiecare piesă cu raze X. Asta nu este realist. Radiografia este utilă, dar este lentă, costisitoare și adesea exagerată pentru o carcasă de pompă din fier gri sau un corp de supapă din fontă ductilă. Ceea ce funcționează de fapt pe o linie de producție este o abordare stratificată: analiză termică la cuptor, monitorizare în infraroșu la stația de turnare, viziune artificială după curățare și testare cu raze X sau cu ultrasunete pentru loturi critice.
La Ningbo Supreme Machinery Co., Ltd, producem fier casgrayntig,turnare fontă ductilă, șiturnare de preciziede mai bine de 25 de ani. Compania a început în 1990 cu piese turnate din fier și din oțel inoxidabil, apoi a adăugat o linie de turnare a oțelului după 2000. De-a lungul timpului, liniile noastre de producție au trecut de la lucru manual la mașini automate. Singura lecție care se repetă este simplă:inspecția în linie funcționează numai atunci când este legată de o decizie de proces.Dacă datele nu schimbă următoarea căldură, următoarea matriță sau următoarea configurație de prelucrare, este doar o evidență.
Argumentul costului: de ce o turnare respinsă este doar pierderea vizibilă
Atunci când o turnare de precizie din fier este respinsă la inspecția finală, pierderea vizibilă este turnarea în sine. Pierderea invizibilă este de obicei mai mare. Ați consumat deja energie de topire, nisip de turnare, forță de muncă, alocație de prelucrare și, uneori, un slot de livrare pentru clienți. Pentru un colector hidraulic din fontă ductilă fabricat conform ASTM A536 65-45-12, un defect de contracție găsit după prelucrare poate însemna o piesă casată care are deja 2-3 mm de material îndepărtat de pe fețele critice. Asta nu este doar o pierdere de casting. Este o pierdere de capacitate de prelucrare.
Acesta este motivul pentru care prefer să judec inspecția în linie după cât de devreme poate interveni. O citire a analizei termice care semnalează o tendință scăzută de magneziu rezidual înainte de turnare poate salva o întreagă oală. O cameră cu infraroșu care captează o temperatură de turnare sub 1380°C poate preveni închiderea la rece în piesele turnate din fier gri cu pereți subțiri. O stație de viziune automată după sablare poate prinde o fisură de suprafață înainte ca piesa să ajungă la centrul de prelucrare. Niciuna dintre acestea nu înlocuiește inspecția finală. Acestea reduc numărul de defecte care ajung vreodată la inspecția finală.
Potrivirea tehnologiei de inspecție cu fontă gri, fontă ductilă și turnare cu investiții
Nu orice tehnologie de inspecție în linie se potrivește fiecărui proces de turnare a fierului. Tabelul de mai jos este comparația practică pe care o folosesc atunci când configurez o linie. Nu este un clasament teoretic. Reflectă ceea ce am văzut lucrând pe etajele de producție reale.
| Tehnologie | Cel mai potrivit | Viteza tipică de detectare | Principalele defecte surprinse | Limitarea turnării fierului |
|---|---|---|---|---|
| Analiza termica | Controlul topirii și nodulizării | 30-90 de secunde pe căldură | Deriva echivalentă a carbonului, estomparea nodularității, tendința la frig | Măsurare indirectă; necesită calibrare cu metalografie |
| Imagini termice în infraroșu | Temperatura de turnare și umplerea matriței | Timp real în timpul turnării | Închideri la rece, defectiuni, abateri ale temperaturii de turnare | Numai linia de vedere; fumul și poziționarea oalelor pot interfera |
| Viziunea artificială | Inspecția suprafeței după curățare | 1-5 secunde pe parte | Crăpături, bavuri, închideri la rece, lipsă de material, incluziune de nisip | Nu se pot vedea defectele interne; iluminarea și orientarea pieselor contează |
| Raze X în timp real | Piese turnate din fontă ductilă și oțel critice pentru siguranță | 10-60 de secunde pe parte | Porozitate de contracție, fisuri interne, incluziuni | Cost ridicat; viteză mai mică a liniei; cerințe de siguranță împotriva radiațiilor |
| Testare cu ultrasunete | Piese turnate din fontă ductilă și oțel de secțiune grea | 2-10 secunde pe punct | Goluri interne, fisuri, variație de nodularitate în secțiuni groase | Necesită cuplare; geometriile complexe sunt dificile |
Pentru piese turnate din fontă gri, cum ar fi corpurile de supape hidraulice și componentele mașinilor-unelte, viziunea artificială și monitorizarea turnării în infraroșu oferă de obicei cel mai bun randament. Grafitul în fulgi de fier cenușiu îi oferă o amortizare bună și o conductivitate termică bună, dar înseamnă, de asemenea, că defectele de suprafață sunt suficient de comune pentru a justifica inspecția vizuală automată. Pentru turnarea din fontă ductilă, analiza termică și razele X țintite contează mai mult, deoarece nodularitatea și soliditatea internă afectează în mod direct alungirea și durata de viață la oboseală. Pentru turnarea cu investiții de precizie, prioritatea se schimbă către dimensiunile modelului de ceară și integritatea carcasei, unde scanarea laser și înregistrarea datelor de proces contează adesea mai mult decât radiografia inline.
Cum se conectează inspecția în linie la prelucrare și asamblare
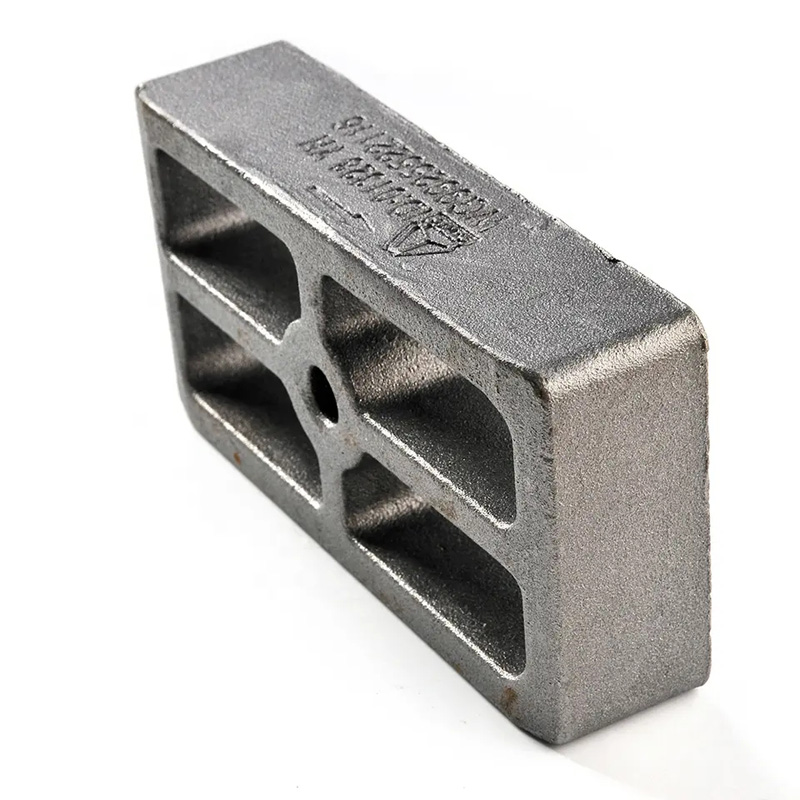
Un lucru pe care l-am învățat din anii în care am produs piese turnate de fier la Ningbo Supreme Machinery Co., Ltd este că controlul calității nu se poate opri la ușa turnătoriei. O turnare de precizie a fierului care trece inspecția dimensională poate eșua în continuare la centrul de prelucrare dacă duritatea sau microstructura turnării variază. Fierul cenușiu cu răcire, de exemplu, poate măsura în limitele toleranței, dar poate distruge sculele din carbură. Fonta ductilă cu noduritate scăzută poate prelucra cu ușurință, dar nu testează presiunea.
Aici datele de inspecție inline devin valoroase dincolo de turnătorie. Când înregistrăm rezultatele analizei termice, temperaturile de turnare și datele de răcire pe lot, le putem corela cu performanța de prelucrare. Dacă un client raportează vibrații sau uzură excesivă a sculei pe un anumit lot de piese turnate din fontă gri, putem urmări echivalentul de carbon și rata de răcire. Dacă o turnare de fontă ductilă eșuează la un test de scurgere după prelucrare, putem revizui tendința de reziduuri și nodularitate a magneziului. Această trasabilitate nu este plină de farmec, dar este ceea ce transformă controlul calității în controlul procesului.
Pentru clienții care primesc atât piese turnate din fier, cât și piese prelucrate finite de la noi, această legătură reduce jocul de vina. În loc să argumentăm dacă defectul a venit din turnare sau prelucrare, putem analiza datele împreună.
Un exemplu practic de configurare pentru colectoare hidraulice din fontă ductilă
Să dau un exemplu concret. Să presupunem că rulăm un colector hidraulic din fontă ductilă cu o grosime a peretelui de 8–12 mm, material ASTM A536 65-45-12 și o toleranță de prelucrare de 2,5 mm pe fețele critice. Clientul solicită un test de etanșeitate la presiune după prelucrare și o noduritate de cel puțin 85%.
În ceea ce privește topirea, am folosi spectrometria de emisie optică pentru chimie și analiza termică pentru echivalentul carbonului și tendința de nodularitate. Fereastra țintă este C 3,5–3,7%, Si 2,2–2,5%, Mg 0,04–0,06%. Pe partea de turnare, termoviziune cu infraroșu monitorizează temperatura de turnare, menținând-o între 1390°C și 1420°C. După curățare, vederea artificială verifică dacă există fisuri de suprafață și închideri la rece. Pentru loturile critice, testele cu raze X sau cu ultrasunete în timp real verifică contracția internă în secțiunea groasă din jurul bofelor portului.
Această configurație nu inspectează fiecare piesă cu raze X. Folosește tehnologia potrivită în stadiul potrivit. Rezultatul este mai puține surprize la prelucrare și o rată de trecere a testului de presiune mai stabilă. Din experiența mea, această combinație contează mai mult decât cumpărarea celei mai scumpe mașini de inspecție de pe piață.
Ce aș verifica înainte de a cumpăra un sistem de inspecție în linie
Dacă evaluați inspecția în linie pentru turnarea de precizie a fierului, aș pune patru întrebări înainte de a căuta broșurile echipamentelor. În primul rând, ce defect încercați să preveniți și în ce etapă a procesului își are originea? În al doilea rând, ce veți face cu datele - va schimba un punct de referință, va opri o turnare sau va ajusta o compensare de prelucrare? În al treilea rând, care este costul unui defect ratat față de costul sistemului de inspecție? În al patrulea rând, cine va întreține și va calibra sistemul după instalare?
La Ningbo Supreme Machinery Co., Ltd, producția noastră a evoluat de la lucru manual la mașini automate, deoarece automatizarea rezolvă problemele de consistență pe care munca manuală nu le poate face. Dar automatizarea fără feedback de proces este doar o variație mai rapidă. Inspecția în linie este bucla de feedback care face automatizarea utilă pentru controlul de precizie al calității turnării fierului.
Întrebări frecvente
Inspecția în linie înlocuiește inspecția finală pentru piese turnate de fier?
Nu. Inspecția în linie reduce numărul de defecte care ajung la inspecția finală, dar inspecția finală este încă necesară pentru eșantionarea lotului și criteriile de acceptare specifice clientului. Pentru piesele turnate din fontă ductilă critice pentru siguranță, testarea dimensională și a presiunii finale rămâne obligatorie.
Ce tehnologie de inspecție în linie este cea mai rentabilă pentru turnarea fontului gri?
Pentru majoritatea liniilor de turnare a fierului gri, viziunea artificială după curățare și monitorizarea temperaturii de turnare în infraroșu oferă cea mai rapidă rambursare. Ele prind defectele de suprafață și închiderile la rece fără a încetini semnificativ linia. Analiza termică este de asemenea importantă, dar este mai degrabă un instrument de control al topirii decât un instrument de inspecție a pieselor.
Inspecția în linie poate detecta problemele de nodularitate în fontă ductilă înainte de turnare?
Poate indica o tendință, dar nu oferă un număr final de nodularitate în timp real. Analiza termică combinată cu metalografia rapidă poate arăta dacă reziduurile de magneziu și curba de răcire se află în fereastra așteptată. Dacă tendința este în afara ferestrei, turnătoria poate ajusta secvența de tratare sau turnare.
Cum sprijină Ningbo Supreme Machinery Co., Ltd inspecția în linie pentru turnarea de investiții?
Pentru turnarea cu investiții de precizie, ne concentrăm pe stabilitatea dimensională a modelului de ceară, grosimea carcasei și înregistrările de temperatură de turnare. Scanarea laser și înregistrarea datelor de proces sunt adesea mai utile decât radiografia în linie pentru aceste piese turnate. Configuram abordarea inspecției pe baza aliajului, geometriei și standardului de acceptare a clienților.
La ce standarde se face referire în mod obișnuit pentru inspecția turnării fierului?
Referințele comune includ ASTM A48 pentru fontă gri, ASTM A536 pentru fontă ductilă, ISO 1083 pentru fontă cu grafit sferoidal, ISO 8062 pentru toleranțe dimensionale și ASTM E446 sau E186 pentru examinarea radiografică. Standardul aplicabil depinde de material și de aplicație.
Dacă evaluați inspecția în linie pentru un proiect de turnare a fontului de precizie sau doriți să discutați despre fonta cenușie, fonta ductilă sau controlul calității turnării pentru investiții, puteți contactaNingbo Supreme Machinery Co., Ltddirect. Împărtășiți calitatea materialului, dimensiunile critice și problemele legate de defecțiuni și vă putem ajuta la definirea unei configurații practice de inspecție pentru linia dvs. de producție.